Fehler beim Abgleich von Batteriezellen: Wie Kapazitätsverteilung und Batteriekonfiguration das Ergebnis beeinflussen
Praktische Erkenntnisse aus vier Optimierungsexperimenten mit jeweils 84 synthetischen Lithium-Ionen-Zellen und der BetaWA Pascal Core Engine.
Die Wiederverwendung von Lithium-Ionen-Zellen aus Elektrofahrzeugen und anderen Batteriesystemen bietet Möglichkeiten, Energiespeicher aus Komponenten aufzubauen, die ihre erste Nutzungsphase bereits hinter sich haben. Allerdings ergeben Zellen mit ähnlichen Nennwerten nicht automatisch einen gut ausbalancierten Batteriespeicher.
Selbst wenn die Kapazität jeder einzelnen Zelle gemessen wurde, hängt das Ergebnis von mehr ab als nur vom Unterschied zwischen der höchsten und der niedrigsten Kapazität.
Die Kapazitätsverteilung, die Anzahl parallel geschalteter Zellen und das Verfahren zur Gruppenbildung können das Ergebnis entscheidend beeinflussen.
Um dies zu veranschaulichen, haben wir zwei Datensätze mit jeweils 84 synthetischen Lithium-Ionen-Zellen mithilfe der produktiv eingesetzten BetaWA Pascal Core Engine untersucht. Beide Datensätze hatten dieselbe minimale, maximale und durchschnittliche Kapazität. Sie unterschieden sich ausschließlich in der Verteilung der Kapazitätswerte. Anschließend wurde jeder Datensatz in zwei Konfigurationen getestet: 14S3P und 14S4P.
Die Ergebnisse verdeutlichen häufige Fehler beim Kapazitätsabgleich und zeigen, warum eine Änderung der Batteriekonfiguration die Ergebnisse mitunter erheblich verbessern kann.
1. Fehler: Gleiche Kapazitätsbereiche bedeuten gleiche Ergebnisse
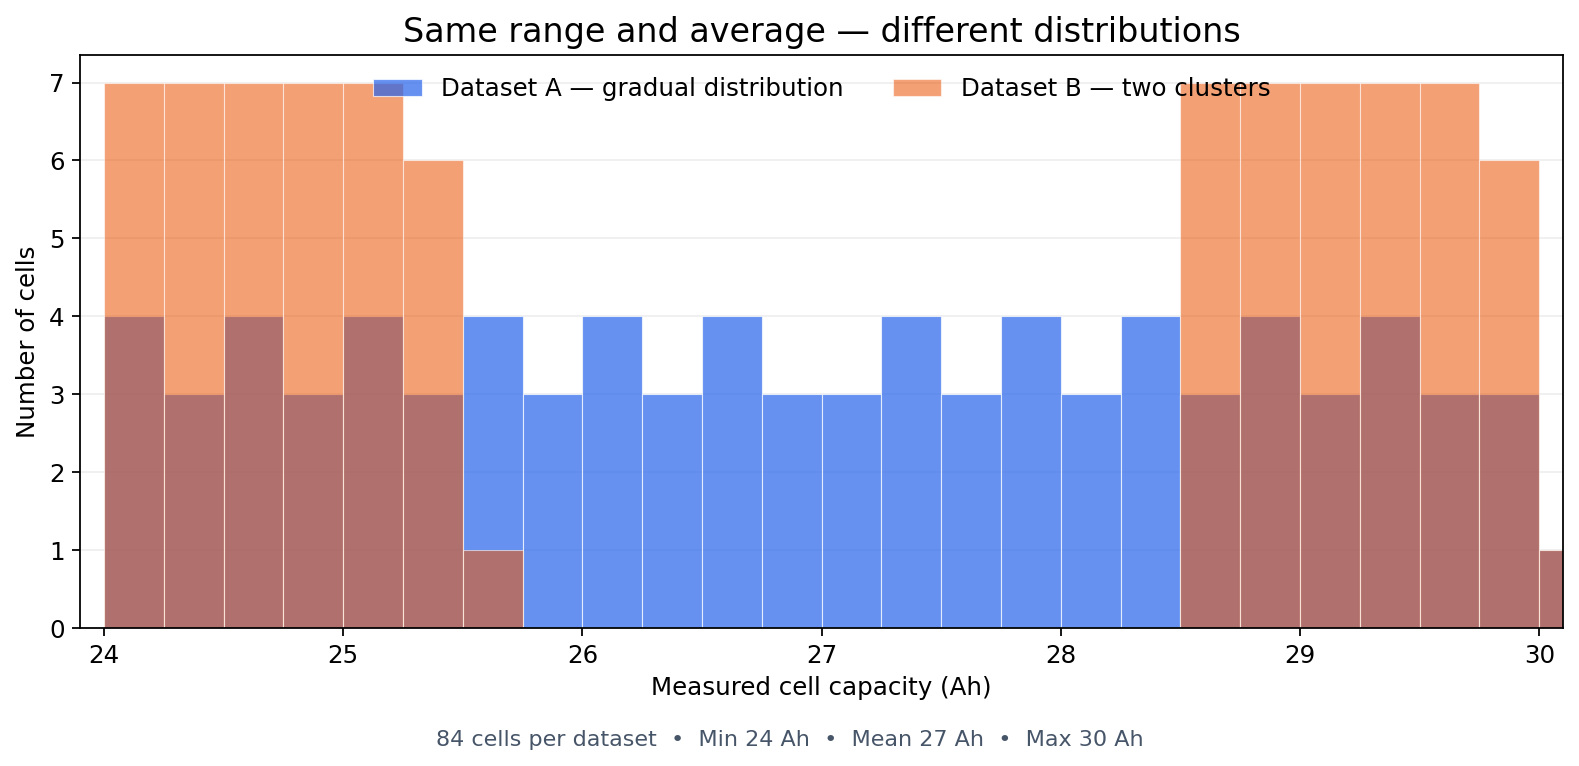
Stellen wir uns zwei Bestände gebrauchter Lithium-Ionen-Zellen vor. Jeder enthält 84 Zellen mit gemessenen Kapazitäten zwischen 24 und 30 Ah und einer durchschnittlichen Kapazität von 27 Ah. Auf den ersten Blick erscheinen beide Bestände vergleichbar. Ihre Kapazitätsverteilungen unterscheiden sich jedoch deutlich.
Datensatz A: Gleichmäßige Verteilung. Die Kapazitätswerte sind relativ gleichmäßig über den gesamten Bereich von 24 bis 30 Ah verteilt.
Datensatz B: Zwei ausgeprägte Cluster. Eine Gruppe enthält Zellen mit Kapazitäten zwischen etwa 24 und 25,5 Ah. Die zweite Gruppe liegt zwischen ungefähr 28,5 und 30 Ah. Dazwischen befindet sich eine deutliche Lücke.
Obwohl beide Bestände denselben Minimalwert, Maximalwert und Durchschnitt aufweisen, unterscheiden sich die Möglichkeiten zur Bildung paralleler Zellgruppen erheblich. Deshalb kann es irreführend sein, ausschließlich diese drei Kennzahlen zu betrachten. Ein Histogramm der Kapazitätsverteilung macht Eigenschaften des Zellbestands sichtbar, die aus Minimalwert, Maximalwert und Durchschnitt allein nicht hervorgehen.
2. Fehler: Die Anzahl der Zellen pro Parallelgruppe ignorieren
Bei einer S×P-Batteriekonfiguration bezeichnet S die Anzahl der in Reihe geschalteten Gruppen und P die Anzahl der parallel geschalteten Zellen innerhalb jeder Gruppe.
- 14S3P: 14 in Reihe geschaltete Gruppen mit jeweils drei parallelen Zellen — insgesamt 42 Zellen pro vollständiger Batterie.
- 14S4P: 14 in Reihe geschaltete Gruppen mit jeweils vier parallelen Zellen — insgesamt 56 Zellen pro vollständiger Batterie.
Die Gesamtkapazität einer Parallelgruppe entspricht näherungsweise der Summe der Kapazitäten ihrer einzelnen Zellen, sofern die Zellen kompatibel sind und unter geeigneten Bedingungen betrieben werden.
Bei in Reihe geschalteten Gruppen wird die nutzbare Kapazität der gesamten Batterie durch diejenigen Gruppen begrenzt, die ihre zulässigen Lade- oder Entladegrenzen zuerst erreichen. Daher ist der Abgleich der Gesamtkapazitäten paralleler Gruppen ein wichtiger Bestandteil der Batterieauslegung.
Eine Änderung von P verändert jedoch die verfügbaren Kombinationsmöglichkeiten. Ein Zellbestand, der sich mit Dreiergruppen nur schwer ausbalancieren lässt, kann mit Vierergruppen wesentlich einfacher zu optimieren sein. Unsere Experimente zeigen ein entsprechendes Beispiel.
3. Vier Experimente mit der tatsächlich eingesetzten Optimierungssoftware
Wir verwendeten dieselben beiden Datensätze und dieselbe BetaWA Pascal Core Engine. Jeder Datensatz enthielt 84 synthetische Zellen mit folgenden Eigenschaften:
| Parameter | Wert |
|---|---|
| Anzahl der Zellen | 84 |
| Minimale Zellkapazität | 24 Ah |
| Maximale Zellkapazität | 30 Ah |
| Durchschnittliche Zellkapazität | 27 Ah |
| Vorgegebene Toleranz | 0,20 % |
| Eingestellte Zellchemie | NMC/NCA |
Für 14S3P wurden zwei vollständige Batterien angefordert, für 14S4P eine. Die nachfolgenden Ergebnisse wurden von der tatsächlich eingesetzten BetaWA-Optimierungssoftware berechnet. Die Gruppenzuordnungen wurden nicht manuell zusammengestellt.
Ergebnisse der Experimente
| Kennzahl | A: 14S3P | B: 14S3P | A: 14S4P | B: 14S4P |
|---|---|---|---|---|
| Vollständige Batterien | 2 | 1 | 1 | 1 |
| Zellen in vollständigen Batterien | 84 | 42 | 56 | 56 |
| Zellen in unvollständigen Gruppen | 0 | 39 | 28 | 28 |
| Nicht verwendete Zellen | 0 | 3 | 0 | 0 |
| Kapazitätsstreuung | 0,0891 % | 5,6001 % | 0,0000 % | 0,0002 % |
| Toleranz von 0,20 % erreicht | Ja | Nein | Ja | Ja |
Kapazitätsstreuung (%) = (maximale Gruppenkapazität − minimale Gruppenkapazität) / mittlere Gruppenkapazität × 100 %. Die Kapazitätsstreuung wird für jede vollständige Batterie separat berechnet. Die Tabelle enthält die von der BetaWA-Benutzeroberfläche angezeigten Werte.
Datensatz A: Sehr gutes Ergebnis mit 14S3P
Mit der gleichmäßigen Kapazitätsverteilung erzeugte BetaWA zwei vollständige 14S3P-Batterien unter Verwendung aller 84 Zellen. Beide Batterien erreichten eine Kapazitätsstreuung von ungefähr 0,0891 % und lagen damit deutlich innerhalb der vorgegebenen Toleranz von 0,20 %. Die Kapazitäten der Parallelgruppen lagen zwischen etwa 80,9639 und 81,0361 Ah.
Dieses Ergebnis verdeutlicht, dass sich durch die gezielte Kombination von Zellen mit unterschiedlichen Kapazitäten Parallelgruppen mit sehr ähnlichen Gesamtkapazitäten bilden lassen.
Datensatz B: Unzureichendes Ergebnis mit 14S3P
Der Datensatz mit zwei ausgeprägten Clustern lieferte ein deutlich anderes Ergebnis. BetaWA erzeugte nur eine vollständige 14S3P-Batterie mit 42 Zellen. Weitere 39 Zellen wurden unvollständigen Gruppen zugeordnet, während drei Zellen ungenutzt blieben.
Entscheidend ist jedoch, dass die vollständige Batterie eine Kapazitätsstreuung von 5,6001 % aufwies — weit über der vorgegebenen Toleranz von 0,20 %. Die Kapazitäten ihrer Parallelgruppen lagen zwischen etwa 78,7318 und 83,2682 Ah.
Das Ergebnis zeigt, wie anspruchsvoll ein stark geclusterter Zellbestand für einen bestimmten Algorithmus und eine bestimmte Konfiguration sein kann. Es beweist allerdings nicht, dass eine bessere 14S3P-Lösung mathematisch unmöglich ist. Es zeigt lediglich, welche Lösung die getestete BetaWA-Engine unter diesen Bedingungen gefunden hat. Diese Unterscheidung ist wichtig, wenn Optimierungssoftware als Grundlage technischer Entscheidungen verwendet wird.
Datensatz A: 14S4P mit einer angezeigten Streuung von null
Nach der Umstellung von Datensatz A auf 14S4P erzeugte BetaWA eine vollständige Batterie aus 56 Zellen. Alle 14 Parallelgruppen hatten eine angezeigte Kapazität von 108 Ah. Die Kapazitätsstreuung betrug 0,0000 %. Die verbleibenden 28 Zellen wurden unvollständigen Gruppen zugeordnet.
Durch die symmetrische Struktur des synthetischen Datensatzes konnte der Algorithmus Zellen mit niedriger und hoher Kapazität so kombinieren, dass Gruppen mit identischen angezeigten Gesamtkapazitäten entstanden. Dieses besonders günstige Ergebnis ist eine Eigenschaft der konstruierten Testdaten. Es stellt keine Garantie für reale gebrauchte Batteriezellen dar.
Datensatz B: Deutliche Verbesserung durch den Wechsel zu 14S4P
Das auffälligste Ergebnis ergab sich beim Wechsel von Datensatz B von P=3 auf P=4. Mit 14S4P erzeugte BetaWA eine vollständige Batterie mit Parallelgruppenkapazitäten zwischen ungefähr 107,9999 und 108,0001 Ah. Die angezeigte Kapazitätsstreuung sank auf etwa 0,0002 %. Die vorgegebene Toleranz wurde damit erreicht.
In dieser Konfiguration konnten Zellen aus dem unteren und oberen Kapazitätscluster wesentlich wirksamer miteinander kombiniert werden. Allerdings benötigte die vollständige Batterie 56 Zellen, während für zwei vollständige 14S3P-Batterien alle 84 Zellen erforderlich gewesen wären.
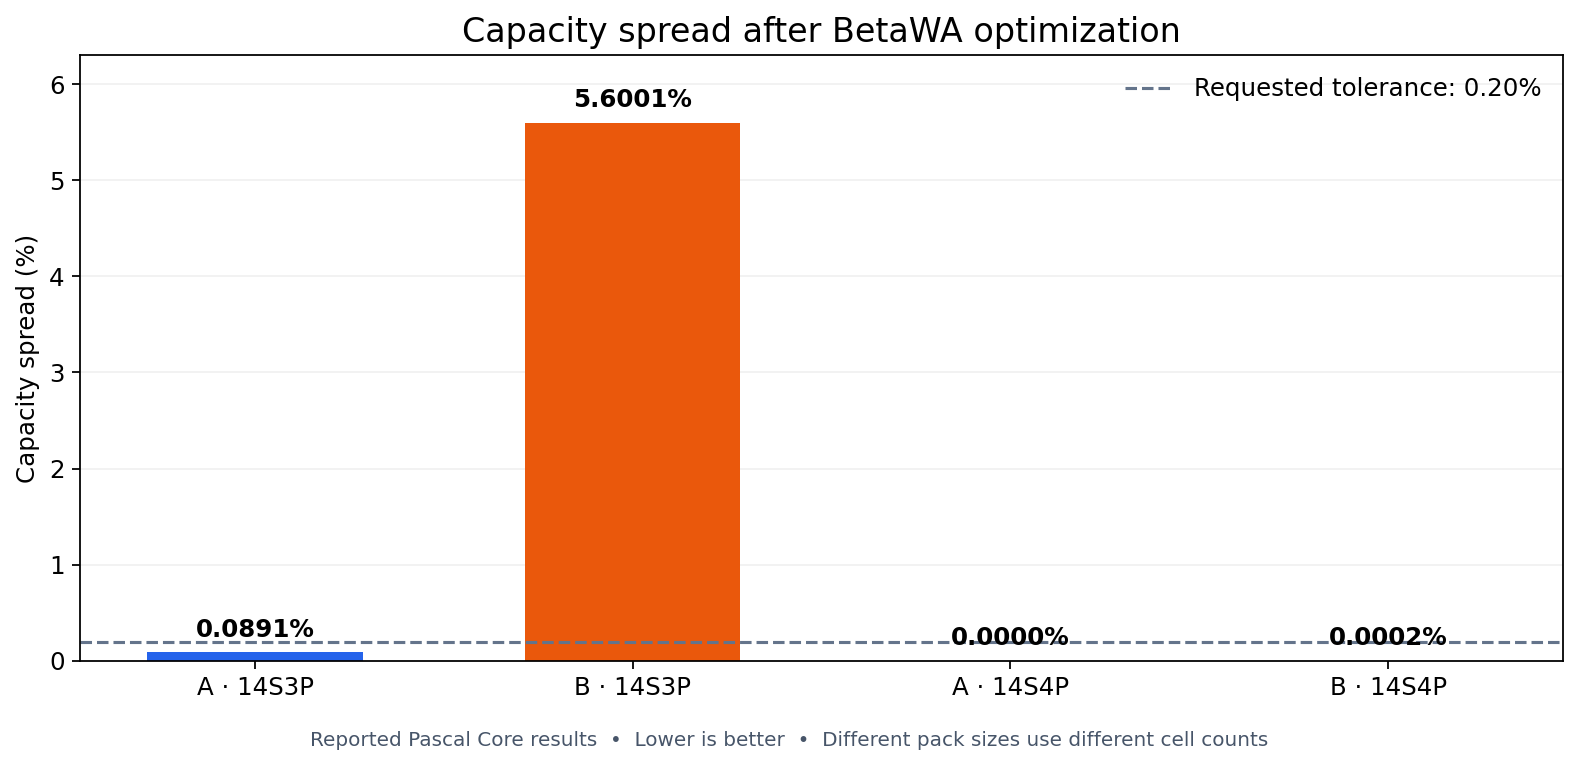
Eine bessere Kapazitätsanpassung bedeutet nicht automatisch mehr vollständige Batterien oder eine höhere Ausnutzung des gesamten Zellbestands.
4. Fehler: Die vorgegebene Toleranz als garantiertes Ergebnis betrachten
Eine bei der Optimierung festgelegte Toleranz ist ein Zielwert und keine Garantie. In unseren Experimenten gaben wir eine maximal zulässige Kapazitätsstreuung von 0,20 % vor. Drei Konfigurationen erreichten diesen Zielwert. Eine nicht.
Bei Datensatz B mit 14S3P lieferte die Software eine vollständige Batterie mit einer Kapazitätsstreuung von 5,6001 %. Deshalb sollten Optimierungsergebnisse die tatsächlich erreichten Kennzahlen ausweisen, statt lediglich einen erfolgreich abgeschlossenen Berechnungsvorgang zu melden.
Ein fehlerfrei ausgeführtes Programm bedeutet nicht automatisch, dass die resultierende Batterie die technischen Anforderungen erfüllt. BetaWA zeigt die angeforderte Toleranz und die tatsächlich erreichte Kapazitätsstreuung getrennt an, sodass Nutzer das Ergebnis selbst beurteilen können.
5. Warum ein BMS den Kapazitätsabgleich nicht ersetzen kann
Ein Batteriemanagementsystem (Battery Management System, BMS) ist für den sicheren Betrieb vieler Lithium-Ionen-Batteriesysteme unverzichtbar. Je nach Ausführung kann ein BMS die Spannungen einzelner Zellgruppen, Temperaturen und Ströme überwachen, Lade- und Entladegrenzen steuern, Schutzfunktionen bereitstellen und Unterschiede im Ladezustand ausgleichen.
Der Ausgleich des Ladezustands ist jedoch nicht dasselbe wie der Abgleich der Kapazitäten. Betrachten wir zwei in Reihe geschaltete Gruppen mit gemessenen Kapazitäten von 40 und 50 Ah. Selbst wenn beide Gruppen zu Beginn vollständig geladen sind, erreicht die Gruppe mit der geringeren Kapazität unter vergleichbaren Bedingungen in der Regel früher ihre Entladegrenze.
Ein herkömmliches BMS kann Unterschiede im Ladezustand ausgleichen, aber die fehlenden 10 Ah physischer Kapazität nicht wiederherstellen. Deshalb bleibt die Auswahl von Gruppen mit ähnlichen nutzbaren Kapazitäten wichtig.
Dasselbe Prinzip gilt für die Wiederverwendung kompletter Batteriemodule. Vorhandene Elektronik gewährleistet nicht automatisch die Kompatibilität mit einem neu aufgebauten Batteriesystem.
Fortschrittlichere Architekturen nutzen aktive Energieübertragung oder individuelle Leistungselektronik, um Unterschiede zwischen Zellen flexibler zu handhaben. Solche Systeme können die Auswirkungen von Kapazitätsunterschieden verändern, benötigen jedoch zusätzliche Komponenten und komplexere Regelung und verursachen Energieverluste.
Bei herkömmlichen Reihen-Parallel-Batterien erfüllen der Kapazitätsabgleich und die Schutzfunktionen eines BMS unterschiedliche, sich ergänzende Aufgaben. BetaWA ist ein Werkzeug zum Kapazitätsabgleich und kein Ersatz für ein BMS oder eine sicherheitstechnische Prüfung des Batteriesystems.
6. Fehler: Innenwiderstand und Selbstentladung ignorieren
Die Kapazität ist nur eine Eigenschaft einer gebrauchten Lithium-Ionen-Zelle. Zwei Zellen mit nahezu identischer gemessener Kapazität können sich unter Last aufgrund unterschiedlicher Innenwiderstände verschieden verhalten. Eine Zelle mit erhöhtem Innenwiderstand kann einen größeren Spannungsabfall und eine stärkere Wärmeentwicklung aufweisen.
Ebenso kann eine Zelle mit erhöhter Selbstentladung während der Lagerung oder des Betriebs schneller Ladung verlieren als andere Zellen. Ein gutes Optimierungsergebnis auf Basis der Kapazität allein bestätigt deshalb noch nicht die Eignung der ausgewählten Zellen zur Wiederverwendung.
Für die Bewertung gebrauchter Batteriezellen sind außerdem geeignete Prüfungen des Innenwiderstands, der Selbstentladung, des physischen Zustands, des Temperaturverhaltens und weiterer sicherheitsrelevanter Eigenschaften erforderlich. Zellen unterschiedlicher Chemie, mit inkompatiblen Betriebsspannungsbereichen oder ungeeigneten elektrischen Eigenschaften dürfen nicht allein wegen ähnlicher Kapazitätswerte als austauschbar betrachtet werden.
7. Was die Experimente tatsächlich zeigen
Aus den vier Experimenten lassen sich mehrere praktische Beobachtungen ableiten. Erstens können Zellbestände mit identischer minimaler, maximaler und durchschnittlicher Kapazität sehr unterschiedliche Optimierungsergebnisse liefern. Zweitens kann die Anzahl der Zellen pro Parallelgruppe die verfügbaren Kombinationsmöglichkeiten erheblich verändern.
Drittens muss eine geringe Kapazitätsstreuung immer zusammen mit der Anzahl vollständiger Batterien und der Anzahl der dafür verwendeten Zellen betrachtet werden. Schließlich hängt das Ergebnis sowohl vom Optimierungsalgorithmus als auch von den Eingangsdaten ab. Eine nicht gefundene Lösung ist nicht zwangsläufig unmöglich.
Die Experimente verwendeten bewusst konstruierte synthetische Datensätze. Ihre symmetrischen Kapazitätswerte ermöglichen besonders genaue Kombinationen, insbesondere bei P=4. Reale gebrauchte Batteriezellen weisen zusätzliche Unterschiede, Messunsicherheiten, unterschiedliche Alterungszustände und elektrische Einschränkungen auf.
Die Experimente veranschaulichen daher das Verhalten des Algorithmus und die Empfindlichkeit gegenüber der gewählten Konfiguration. Sie sind keine Prognose typischer Ergebnisse unter realen Einsatzbedingungen.
8. Praktische Checkliste vor dem Abgleich gebrauchter Batteriezellen
- Die Kapazitäten einzelner Zellen oder Module unter einheitlichen und geeigneten Testbedingungen messen.
- Die gesamte Kapazitätsverteilung untersuchen, nicht nur Durchschnitt und Wertebereich.
- Inkompatible, beschädigte oder anderweitig ungeeignete Komponenten vor der Optimierung ausschließen.
- Mehrere realistische S×P-Konfigurationen vergleichen, statt die erste gewählte Konfiguration als optimal anzusehen.
- Die tatsächlich erreichte Kapazitätsstreuung jeder vollständigen Batterie prüfen.
- Die Anzahl vollständiger Batterien, unvollständiger Gruppen und ungenutzter Zellen bewerten.
- Zellchemie, Spannungsgrenzen, Innenwiderstand, Selbstentladung, Temperaturverhalten, BMS-Kompatibilität und Schutzanforderungen überprüfen.
- Optimierungsergebnisse als technische Entscheidungsgrundlage betrachten, nicht als Nachweis für die Sicherheit einer fertigen Batterie.
Fazit: Besserer Kapazitätsabgleich beginnt mit besseren Entscheidungen
Derselbe Bestand von 84 Zellen kann je nach Kapazitätsverteilung und gewählter Batteriekonfiguration sehr unterschiedliche Ergebnisse liefern. In unseren Experimenten ermöglichte die gleichmäßige Verteilung zwei gut ausbalancierte 14S3P-Batterien.
Der Datensatz mit zwei Kapazitätsclustern lieferte bei 14S3P ein unzureichendes Ergebnis. Durch den Wechsel zu 14S4P sank die angezeigte Kapazitätsstreuung jedoch auf ungefähr 0,0002 %. Daraus folgt nicht, dass vier parallele Zellen grundsätzlich besser sind als drei.
Kapazitätsverteilung, Batteriekonfiguration und Optimierungsverfahren müssen gemeinsam betrachtet werden. Für Ingenieure, Reparaturfachleute und Entwickler von Energiespeichersystemen kann der Vergleich verschiedener Konfigurationen vor dem Zusammenbau sowohl zusätzliche Möglichkeiten als auch wichtige Einschränkungen sichtbar machen.
Analysieren Sie Ihren eigenen Zellbestand
BetaWA verwendet eine Pascal-basierte Optimierungsengine, um gemessene Batteriezellen oder Module zu Reihen-Parallel-Batterien zusammenzustellen und die tatsächlich erreichte Kapazitätsstreuung auszuweisen.
BetaWA Battery Pack Optimizer ausprobierenWeiterführende Artikel
- Batteriezellen nach Kapazität abgleichen
- Aus gebrauchten Lithium-Zellen einen ausbalancierten Batteriespeicher aufbauen
- Nissan-Leaf-Batteriezellen für 24-V- und 48-V-Batterien wiederverwenden