Errores al seleccionar celdas de batería: cómo influyen la distribución de capacidades y la configuración del pack
Lecciones prácticas de cuatro experimentos de optimización realizados con conjuntos de 84 celdas de ion-litio sintéticas y el motor BetaWA Pascal Core.
La reutilización de celdas de ion-litio procedentes de vehículos eléctricos y otros sistemas de baterías puede ser una forma interesante de construir sistemas de almacenamiento de energía de segunda vida. Sin embargo, las celdas con especificaciones nominales similares no forman necesariamente una batería bien equilibrada.
Incluso cuando se ha medido la capacidad de cada celda, el resultado final depende de algo más que la diferencia entre la capacidad máxima y la mínima.
La distribución de capacidades, el número de celdas conectadas en paralelo y el método utilizado para agruparlas pueden influir considerablemente en el resultado.
Para demostrarlo, analizamos dos conjuntos de 84 celdas sintéticas cada uno mediante el motor de optimización BetaWA Pascal Core utilizado en la aplicación.
Ambos conjuntos tenían la misma capacidad mínima, máxima y media. La única diferencia era la distribución de sus capacidades.
Después probamos cada conjunto con dos configuraciones: 14S3P y 14S4P.
Los resultados muestran varios errores habituales en la selección de celdas y explican por qué cambiar la configuración de una batería puede mejorar considerablemente el equilibrio entre sus grupos.
1. Error: suponer que rangos de capacidad similares producen resultados similares
Imaginemos dos inventarios de celdas de ion-litio usadas.
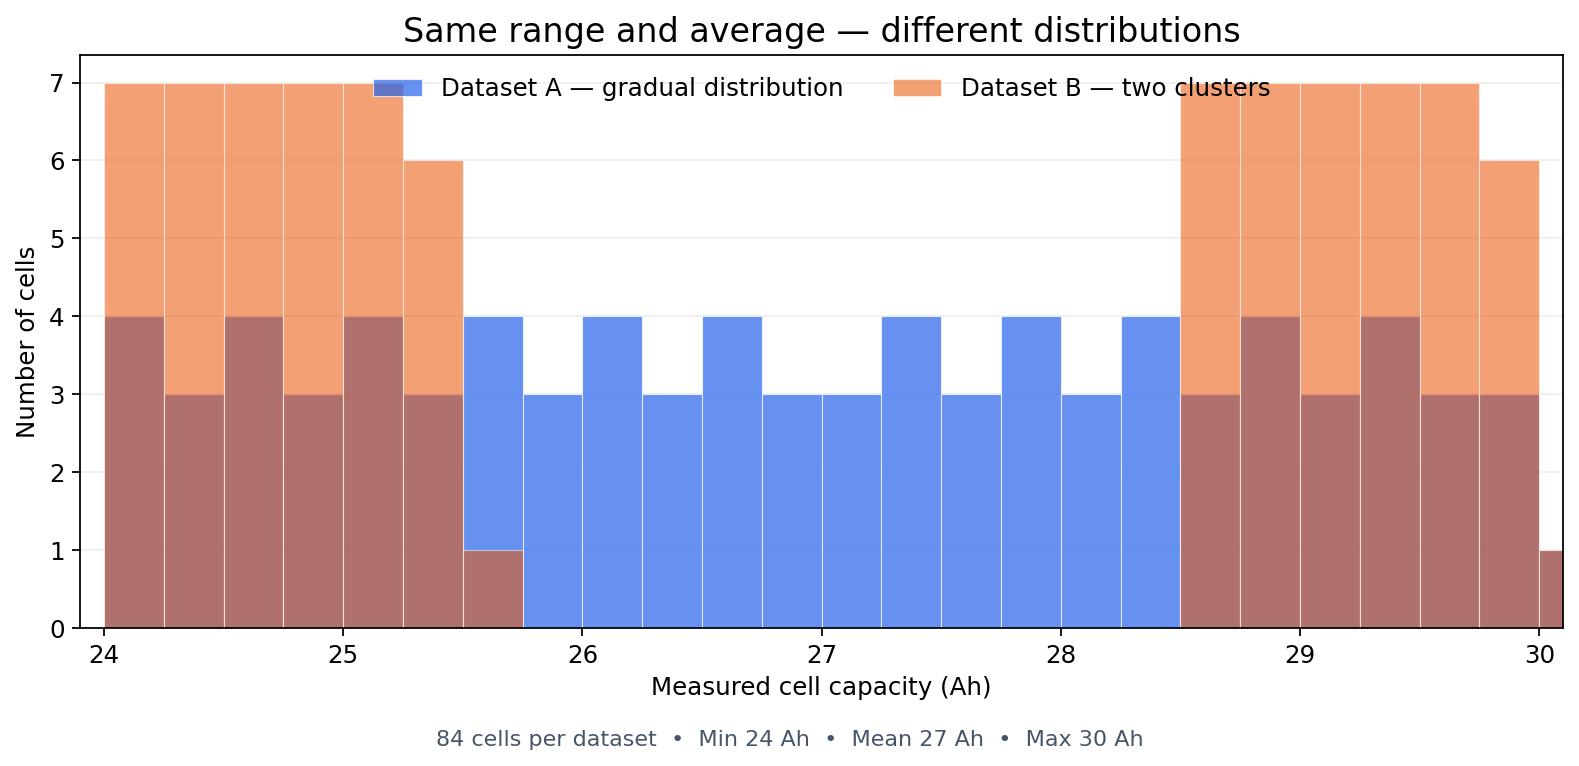
Cada uno contiene 84 celdas, con capacidades medidas entre 24 y 30 Ah y una capacidad media de 27 Ah.
A primera vista, los inventarios parecen equivalentes.
Sin embargo, sus distribuciones son diferentes.
Conjunto A: distribución gradual
Las capacidades se distribuyen de manera relativamente uniforme a lo largo del intervalo de 24 a 30 Ah.
Conjunto B: dos grupos claramente diferenciados
Un grupo contiene celdas con capacidades aproximadas entre 24 y 25,5 Ah. El otro se sitúa entre 28,5 y 30 Ah.
Entre ambos existe un intervalo considerable sin valores.
Aunque los dos conjuntos tienen los mismos valores mínimo, máximo y medio, las combinaciones disponibles para formar grupos en paralelo son muy distintas.
Por eso, examinar únicamente estas tres estadísticas puede conducir a conclusiones equivocadas.
Un histograma de capacidades permite identificar características del inventario que no aparecen al observar solamente el mínimo, el máximo y la media.
2. Error: ignorar el número de celdas de cada grupo en paralelo
En una configuración S×P:
- S representa el número de grupos conectados en serie.
- P representa el número de celdas conectadas en paralelo dentro de cada grupo.
Por ejemplo:
- 14S3P: 14 grupos en serie, cada uno con tres celdas en paralelo; 42 celdas por batería completa.
- 14S4P: 14 grupos en serie, cada uno con cuatro celdas en paralelo; 56 celdas por batería completa.
La capacidad total de un grupo en paralelo es aproximadamente la suma de las capacidades de sus celdas, siempre que sean compatibles y funcionen en condiciones adecuadas.
Cuando los grupos están conectados en serie, la capacidad utilizable del conjunto queda limitada por aquellos que alcanzan primero sus límites operativos de carga o descarga.
Por tanto, conseguir capacidades totales similares entre los grupos en paralelo es una parte importante del diseño de una batería.
Sin embargo, cambiar el valor de P modifica las combinaciones posibles.
Un inventario difícil de equilibrar mediante grupos de tres celdas puede resultar mucho más sencillo de optimizar utilizando grupos de cuatro.
Nuestros experimentos ofrecen un ejemplo concreto.
3. Cuatro experimentos con el motor real de optimización
Utilizamos los mismos dos conjuntos de datos y el mismo motor BetaWA Pascal Core.
Cada conjunto contenía 84 celdas sintéticas con las siguientes características:
| Parámetro | Valor |
|---|---|
| Número de celdas | 84 |
| Capacidad mínima | 24 Ah |
| Capacidad máxima | 30 Ah |
| Capacidad media | 27 Ah |
| Tolerancia solicitada | 0,20 % |
| Química seleccionada | NMC/NCA |
Para la configuración 14S3P solicitamos dos baterías completas. Para 14S4P solicitamos una.
Los resultados siguientes fueron generados por el motor de optimización operativo de BetaWA. Las agrupaciones no se construyeron manualmente.
Resultados de los experimentos
| Indicador | A: 14S3P | B: 14S3P | A: 14S4P | B: 14S4P |
|---|---|---|---|---|
| Baterías completas | 2 | 1 | 1 | 1 |
| Celdas en baterías completas | 84 | 42 | 56 | 56 |
| Celdas en grupos incompletos | 0 | 39 | 28 | 28 |
| Celdas sin utilizar | 0 | 3 | 0 | 0 |
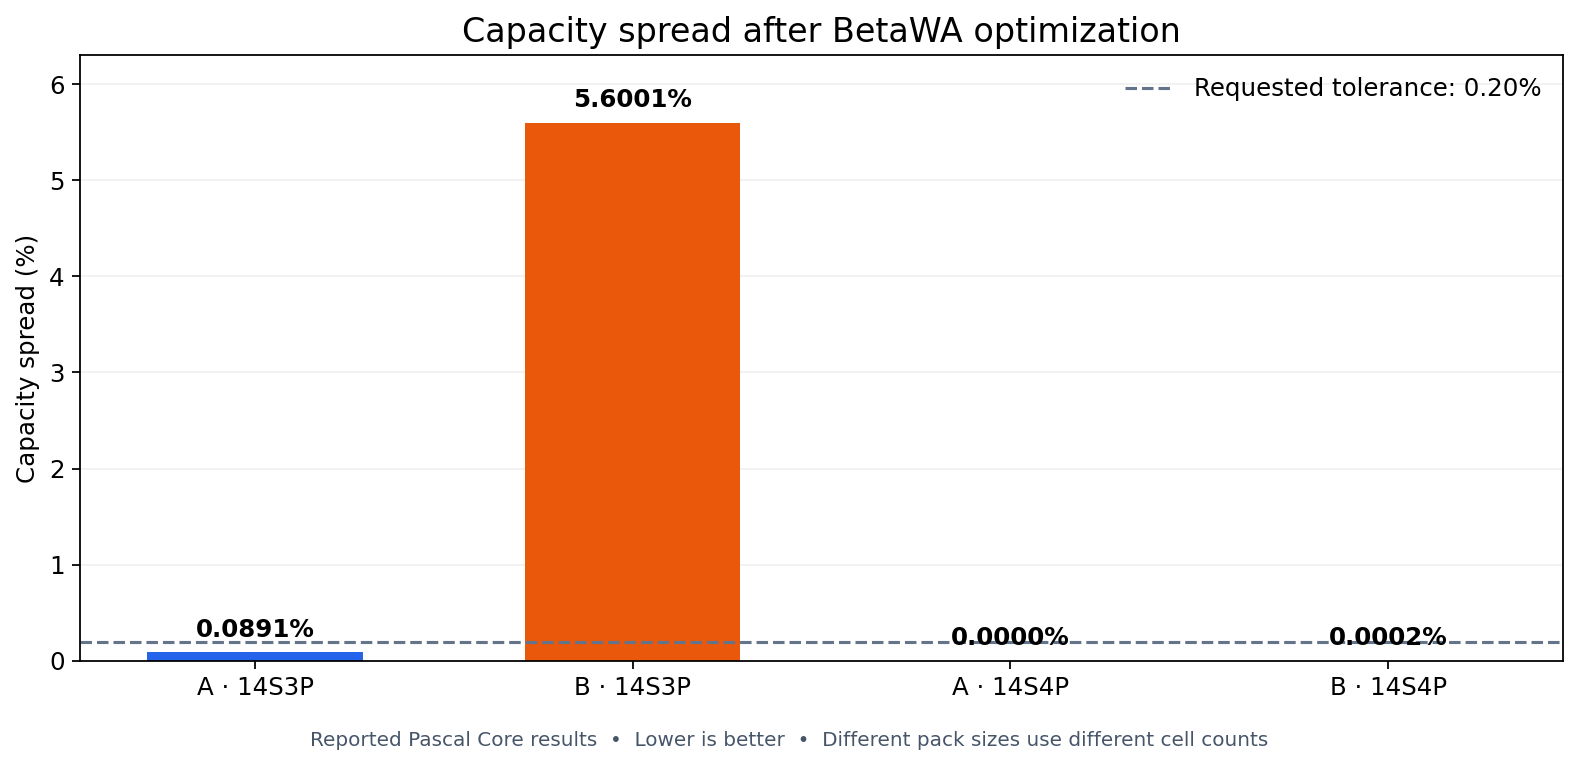
| Dispersión de capacidad | 0,0891 % | 5,6001 % | 0,0000 % | 0,0002 % |
| Tolerancia alcanzada | Sí | No | Sí | Sí |
La dispersión de capacidad (Capacity Spread) se calcula por separado para cada batería completa:
Dispersión (%) = (capacidad máxima de los grupos − capacidad mínima de los grupos) / capacidad media de los grupos × 100 %.
La tabla reproduce los valores mostrados por la interfaz de BetaWA.
Conjunto A: resultados excelentes con 14S3P
Con la distribución gradual, BetaWA produjo dos baterías completas 14S3P utilizando las 84 celdas.
Ambas alcanzaron una dispersión de capacidad aproximada del 0,0891 %, claramente dentro de la tolerancia solicitada del 0,20 %.
Las capacidades de los grupos en paralelo oscilaron entre 80,9639 y 81,0361 Ah.
Este resultado demuestra que seleccionar combinaciones complementarias de celdas permite formar grupos con capacidades totales muy similares, incluso cuando las capacidades individuales presentan diferencias importantes.
Conjunto B: resultados insatisfactorios con 14S3P
El conjunto con dos grupos de capacidades diferenciados produjo un resultado muy distinto.
BetaWA generó solamente una batería completa 14S3P con 42 celdas. Otras 39 quedaron asignadas a grupos incompletos y tres permanecieron sin utilizar.
Lo más importante es que la batería completa presentó una dispersión del 5,6001 %, muy superior a la tolerancia solicitada del 0,20 %.
Las capacidades de sus grupos en paralelo variaron entre 78,7318 y 83,2682 Ah.
Este resultado muestra las dificultades que una distribución con grupos de capacidades muy separados puede plantear a un algoritmo y una configuración determinados.
Sin embargo, no demuestra que sea matemáticamente imposible encontrar una solución 14S3P mejor.
Únicamente indica el resultado obtenido por el motor BetaWA en esta prueba concreta.
Esta distinción es importante cuando se utiliza software de optimización para tomar decisiones de ingeniería.
Conjunto A: 14S4P con dispersión mostrada igual a cero
Al cambiar el conjunto A a la configuración 14S4P, BetaWA produjo una batería completa utilizando 56 celdas.
Los 14 grupos en paralelo mostraron una capacidad de 108 Ah y una dispersión del 0,0000 %.
Las 28 celdas restantes se asignaron a grupos incompletos.
La estructura simétrica del conjunto sintético permitió al algoritmo combinar celdas de menor y mayor capacidad hasta obtener sumas iguales.
Se trata de un resultado especialmente favorable debido a las características de los datos de prueba. No debe interpretarse como una garantía para celdas usadas reales.
Conjunto B: mejora espectacular al cambiar a 14S4P
El resultado más llamativo apareció al cambiar el conjunto B de P=3 a P=4.
Con 14S4P, BetaWA produjo una batería completa cuyos grupos en paralelo tenían capacidades aproximadas entre 107,9999 y 108,0001 Ah.
La dispersión mostrada descendió hasta aproximadamente el 0,0002 %, cumpliendo la tolerancia solicitada.
En esta configuración, las combinaciones de celdas procedentes de los dos grupos de capacidad permitieron compensar las diferencias de forma mucho más eficaz.
Sin embargo, la batería completa utilizó 56 celdas, mientras que para construir dos baterías completas 14S3P habrían sido necesarias las 84 celdas.
Una mejor igualación de capacidades no implica automáticamente un mayor número de baterías completas ni un mejor aprovechamiento de todo el inventario.
4. Error: considerar la tolerancia solicitada como un resultado garantizado
La tolerancia introducida en un programa de optimización es un objetivo, no una garantía.
En nuestros experimentos solicitamos una dispersión máxima del 0,20 %.
Tres configuraciones alcanzaron ese objetivo. Una no lo consiguió.
En la prueba del conjunto B con 14S3P, el programa devolvió una batería completa con una dispersión del 5,6001 %.
Por eso, los resultados de optimización deben mostrar los valores realmente alcanzados y no limitarse a indicar que el cálculo terminó correctamente.
Una ejecución satisfactoria del software no significa necesariamente que la batería resultante cumpla los requisitos técnicos del usuario.
BetaWA muestra por separado la tolerancia solicitada y la dispersión de capacidad obtenida, lo que permite evaluar el resultado.
5. Por qué un BMS no puede sustituir la selección por capacidad
Un sistema de gestión de baterías (Battery Management System, BMS) es fundamental para el funcionamiento seguro de muchos sistemas de baterías de ion-litio.
Según su diseño, un BMS puede supervisar las tensiones de los grupos de celdas, las temperaturas y la corriente, gestionar los límites de carga y descarga, proporcionar funciones de protección y equilibrar diferencias en el estado de carga.
Pero equilibrar el estado de carga y seleccionar grupos con capacidades similares no son la misma tarea.
Consideremos dos grupos conectados en serie con capacidades medidas de 40 y 50 Ah.
Aunque ambos comiencen completamente cargados, el grupo de menor capacidad generalmente alcanzará antes su límite de descarga en condiciones comparables.
Un BMS convencional puede equilibrar diferencias en el estado de carga, pero no puede recuperar los 10 Ah de capacidad física que faltan.
Por eso sigue siendo importante seleccionar grupos con capacidades utilizables similares.
El mismo principio se aplica al reutilizar módulos de batería completos. La presencia de electrónica integrada no garantiza automáticamente su compatibilidad con un nuevo sistema de baterías.
Algunas arquitecturas avanzadas utilizan transferencia activa de energía o convertidores de potencia individuales para gestionar las diferencias entre celdas con mayor flexibilidad. Estos sistemas pueden modificar el impacto de las diferencias de capacidad, pero requieren componentes electrónicos adicionales, controles más complejos y presentan pérdidas energéticas.
En las baterías convencionales con conexiones en serie y paralelo, la selección por capacidad y la protección proporcionada por un BMS cumplen funciones distintas y complementarias.
BetaWA es una herramienta de selección y agrupación por capacidad, no un sustituto del BMS ni de la validación de seguridad de una batería.
6. Error: ignorar la resistencia interna y la autodescarga
La capacidad es solamente una de las características de una celda de ion-litio usada.
Dos celdas con capacidades medidas casi idénticas pueden comportarse de manera diferente bajo carga debido a sus distintas resistencias internas.
Una celda con resistencia interna elevada puede experimentar una mayor caída de tensión y generar más calor.
Del mismo modo, una celda con autodescarga excesiva puede perder carga más rápidamente que otras durante el almacenamiento o el funcionamiento.
Por tanto, un buen resultado de optimización basado en capacidad no demuestra que las celdas seleccionadas sean adecuadas para su reutilización.
La evaluación de celdas para aplicaciones de segunda vida también requiere comprobaciones apropiadas de resistencia interna, autodescarga, estado físico, comportamiento térmico y otras características relevantes para la seguridad y el rendimiento.
Las celdas con químicas diferentes, intervalos de tensión incompatibles o características eléctricas inadecuadas no deben considerarse intercambiables únicamente porque tengan capacidades similares.
7. Qué demuestran realmente estos experimentos
Las cuatro pruebas permiten extraer varias observaciones prácticas.
En primer lugar, inventarios con capacidades mínima, máxima y media idénticas pueden producir resultados de optimización muy diferentes.
En segundo lugar, el número de celdas de cada grupo en paralelo puede modificar considerablemente las combinaciones disponibles.
En tercer lugar, una dispersión reducida debe evaluarse junto con el número de baterías completas y la cantidad de celdas utilizadas en ellas.
Por último, los resultados dependen tanto del algoritmo de optimización como de los datos de entrada. Que no se haya encontrado una solución no significa necesariamente que sea imposible.
Los experimentos utilizaron conjuntos sintéticos diseñados deliberadamente. La simetría de sus valores permite combinaciones excepcionalmente precisas, especialmente con P=4.
Las celdas reales de segunda vida pueden presentar variaciones adicionales, incertidumbres de medición, diferencias de envejecimiento y restricciones eléctricas.
Por tanto, estos experimentos ilustran el comportamiento del algoritmo y la sensibilidad a la configuración elegida, pero no predicen los resultados habituales en condiciones reales.
8. Lista de comprobación antes de seleccionar celdas usadas
Antes de diseñar una batería de segunda vida:
- Medir las capacidades individuales de las celdas o módulos bajo condiciones de prueba uniformes y apropiadas.
- Analizar la distribución completa de capacidades, no solamente la media y el rango.
- Excluir los componentes incompatibles, dañados o inadecuados antes de la optimización.
- Comparar varias configuraciones S×P realistas en lugar de asumir que la primera es óptima.
- Comprobar la dispersión de capacidad realmente alcanzada en cada batería completa.
- Evaluar el número de baterías completas, grupos incompletos y celdas sin utilizar.
- Verificar la química, los límites de tensión, la resistencia interna, la autodescarga, el comportamiento térmico, la compatibilidad del BMS y los requisitos de protección.
- Considerar los resultados de optimización como información para decisiones de ingeniería, no como una certificación de seguridad de la batería.
Conclusión: una mejor selección empieza con mejores decisiones
Un mismo inventario de 84 celdas puede producir resultados muy diferentes según su distribución de capacidades y la configuración elegida.
En nuestros experimentos, la distribución gradual permitió a BetaWA formar dos baterías 14S3P con capacidades de grupo muy similares.
La distribución con dos grupos diferenciados produjo un resultado insatisfactorio con 14S3P, pero al cambiar a 14S4P la dispersión mostrada se redujo hasta aproximadamente el 0,0002 %.
Esto no significa que cuatro celdas en paralelo sean siempre mejores que tres.
La conclusión principal es otra:
La distribución de capacidades, la configuración de la batería y el método de optimización deben analizarse conjuntamente.
Para ingenieros, especialistas en reparación y profesionales del almacenamiento de energía de segunda vida, comparar diferentes configuraciones antes del montaje puede revelar tanto oportunidades útiles como limitaciones importantes.
Analice su propio inventario de celdas
BetaWA utiliza un motor de optimización basado en Pascal para agrupar celdas o módulos de batería con capacidades medidas en conjuntos conectados en serie y paralelo, y muestra la dispersión de capacidad realmente alcanzada.
Probar BetaWA Battery Pack OptimizerArtículos relacionados:
- Selección de celdas de batería por capacidad
- Cómo construir una batería equilibrada con celdas de litio usadas
- Reutilización de celdas Nissan Leaf para baterías de 24 V y 48 V
Nota sobre los experimentos: todos los valores de capacidad de entrada fueron sintéticos. Las agrupaciones y los resultados de optimización mostrados fueron generados por el motor operativo BetaWA Pascal Core. La selección por capacidad, por sí sola, no demuestra la seguridad, idoneidad ni conformidad normativa de una batería.